

Koszt bioreaktora to nie tylko cena samego zbiornika. Oceniając system do produkcji mięsa hodowanego komórkowo, w pierwszej kolejności zwróciłbym uwagę na pięć kluczowych aspektów: rozmiar, materiał wykonania, aparaturę kontrolno-pomiarową, mieszanie i transfer tlenu oraz strategię skalowania.
Oto podsumowanie w skrócie:
- Mały bioreaktor laboratoryjny o pojemności 50 litrów może kosztować około 7 000–9 000 USD
- Duży system o pojemności ponad 5 000 litrów może osiągnąć cenę 300 000 USD lub więcej
- Stal nierdzewna zazwyczaj oznacza wyższe nakłady początkowe oraz konieczność wdrożenia systemów mycia i sterylizacji
- Jednostki jednorazowego użytku (single-use) pozwalają obniżyć wydatki początkowe, lecz generują stałe koszty zakupu jednorazowych worków
- Bardziej zaawansowane czujniki i automatyzacja zwiększają koszt inwestycji, ale mogą ograniczyć nakłady pracy i zredukować ryzyko utraty serii
- Wybór metody skalowania ma kluczowe znaczenie: pojedynczy duży zbiornik, układ wielu mniejszych jednostek lub proces ciągły mogą w zupełnie odmienny sposób kształtować strukturę kosztów
- Jeden z modeli przedstawionych w artykule źródłowym sugeruje, że proces ciągły może obniżyć CapEx i OpEx o 55% w perspektywie 10 lat
Innymi słowy: bioreaktor najtańszy w zakupie rzadko okazuje się najtańszym systemem w eksploatacji.
Dr Marianne Ellis: Projektowanie wielkoskalowych bioreaktorów i bioprocesów dla mięsa hodowanego komórkowo
sbb-itb-c323ed3
Szybkie porównanie
| Czynnik kosztowy | Wpływ na koszty | Kluczowe aspekty |
|---|---|---|
| Rozmiar i objętość robocza | Większe zbiorniki wymagają wyższych nakładów na zakup, instalację, ogrzewanie, chłodzenie i eksploatację | Powierzchnia, media zakładowe, gęstość komórek |
| Materiał i konstrukcja | Stal nierdzewna i jednorazowe bioreaktory z tworzyw sztucznych generują odmienne profile kosztów | Mycie, materiały jednorazowe, ryzyko kontaminacji |
| Układy sterowania i czujniki | Wyższy stopień automatyzacji oznacza większe wydatki początkowe | Kalibracja, nakłady pracy, powtarzalność serii |
| Mieszanie, natlenianie i wymiana ciepła | Niewłaściwa konstrukcja może podnieść zużycie energii i wywołać problemy procesowe | Naprężenia ścinające, zapotrzebowanie na tlen, obciążenie chłodnicze |
| Plan skalowania (scale-up) | Procesy okresowe (batch), zwielokrotnianie jednostek (scale-out) i układy ciągłe odmiennie wpływają na koszty długoterminowe | Dywersyfikacja ryzyka, przestoje, całkowita wydajność produkcyjna |
Podsumowując w jednym zdaniu: całkowity koszt bioreaktora wynika z wyborów konstrukcyjnych, które determinują zarówno cenę zakupu, jak i bieżące koszty operacyjne.
Co w rzeczywistości obejmują koszty bioreaktora
Koszt bioreaktora oznacza nakład na kompletny, zainstalowany system, a nie wyłącznie na sam zbiornik procesowy. W produkcji mięsa hodowanego komórkowo koszty mogą gwałtownie wzrosnąć, gdy reaktor musi sprostać wymogom wysokiej gęstości komórek i w pełni sterylnej pracy.
Wydatki dzielą się na dwie główne kategorie. Wydatki inwestycyjne (CapEx) obejmują nakłady początkowe: zbiornik, aparaturę automatyki, czujniki, rurociągi, linie gazowe, instalację oraz kwalifikację/kalibrację. W przypadku systemów ze stali nierdzewnej niezbędna jest również infrastruktura CIP i SIP. Wydatki operacyjne (OpEx) obejmują bieżące koszty eksploatacji: pożywki hodowlane, energię, wodę, robociznę, rekalibrację i części zamienne. Wiele z tych kosztów jest bezpośrednią konsekwencją przyjętych założeń projektowych, dlatego poniższe pięć czynników odgrywa tak istotną rolę.
| Kategoria kosztów | Typ | Przykłady |
|---|---|---|
| Zbiornik i osprzęt | CapEx | Zbiorniki ze stali nierdzewnej, mieszadła, napędy silnikowe, obudowy jednorazowego użytku (single-use) |
| Automatyzacja i sterowanie | CapEx | Systemy PLC, regulatory PID, panele dotykowe HMI |
| Materiały eksploatacyjne | OpEx | Pożywki hodowlane, worki jednorazowe, środki przeciwpienne, gazy (O₂, CO₂, N₂) |
| Media | OpEx | Energia elektryczna do ogrzewania/chłodzenia, woda do CIP/SIP, wytwarzanie pary |
| Utrzymanie i konserwacja | OpEx | Rekalibracja czujników, wymiana uszczelnień, wymiana filtrów, robocizna |
Przed omówieniem tych pięciu czynników kluczowe znaczenie mają trzy pojęcia.
Objętość robocza to objętość cieczy wewnątrz bioreaktora. Zazwyczaj stanowi ona 70–80% całkowitej pojemności zbiornika [1][2] i wpływa zarówno na rozmiar samego naczynia, jak i na wymaganą powierzchnię obiektu.
Transfer tlenu określa, jak efektywnie tlen dociera do komórek. Jeśli transfer jest niewystarczający, osiągnięcie tego samego rezultatu może wymagać większego i droższego reaktora [2].
Kontrola procesu oznacza zautomatyzowane monitorowanie i regulację pH, temperatury oraz rozpuszczonego tlenu [1][2]. Zaawansowane sterowanie zwiększa CapEx, ale może obniżyć ryzyko niepowodzenia serii oraz zredukować nakłady pracy.
1. Rozmiar bioreaktora i objętość robocza
Rozmiar jest jednym z najbardziej bezpośrednich czynników wpływających na koszt bioreaktora. Wraz ze wzrostem objętości roboczej rośnie cena zbiornika, a także koszty transferu gazów, ogrzewania, chłodzenia, sterylizacji, czujników oraz systemów sterowania. Mówiąc wprost, rozmiar determinuje niemal każdą kolejną decyzję kosztową.
Wpływ na CapEx
Większe zbiorniki generują wyższe koszty nie tylko przy zakupie. Ich integracja z infrastrukturą zakładu jest również bardziej kosztowna. Produkcja komercyjna często wymaga reaktorów o pojemności rzędu tysięcy litrów, co podnosi początkowe nakłady inwestycyjne znacznie powyżej poziomów typowych dla systemów laboratoryjnych lub pilotażowych[2].
Wiąże się to również z praktycznym kompromisem. Zamiast zakupu jednego bardzo dużego reaktora niektórzy producenci decydują się na zastosowanie wielu jednostek o pojemności 100–1000 litrów. Może to jednocześnie obniżyć początkowy koszt inwestycji oraz zredukować ryzyko technologiczne[2]. To prostsza ścieżka dla zespołów planujących skalowanie bez angażowania całego kapitału w pojedynczy, wielkogabarytowy system.
Wpływ na OpEx
Większe objętości robocze mogą obniżyć koszt w przeliczeniu na kilogram w określonych warunkach. Nie oznacza to jednak, że bieżąca eksploatacja staje się tańsza pod każdym względem. Większe systemy wymagają zazwyczaj więcej energii do kontroli temperatury i parametrów procesowych, większej ilości pożywek oraz większych nakładów pracy na obsługę i utrzymanie ruchu.
Kontrola parametrów staje się również trudniejsza wraz ze wzrostem objętości. W większej skali zarządzanie gradientami stężeń tlenu, składników odżywczych i metabolitów jest bardziej wymagające[2]. Gdy warunki w różnych strefach zbiornika ulegają rozbieżnościom, powtarzalność i wydajność procesu mogą ulec pogorszeniu.
Produkcja o wysokiej gęstości
Produkcja o wysokiej gęstości często zakłada osiągnięcie gęstości komórek powyżej 1×10^7 komórek/ml[2]. Wskazuje to na możliwości dużych systemów, ale pokazuje także, jak znaczny kapitał jest wymagany do osiągnięcia takich parametrów. Dla wielu producentów korzystniejszym rozwiązaniem jest stosowanie mniejszych zbiorników i prowadzenie w nich hodowli o wysokiej gęstości, zamiast wczesnego inwestowania w masywną infrastrukturę.
| Objętość robocza | Typowe zastosowanie |
|---|---|
| 50 litrów | B+R i wczesny etap rozwoju[1] |
| 100–1000 litrów | Obiekty o strukturze scale-out; ścieżka o niższych nakładach kapitałowych[2] |
| 1000–5000 litrów | Skala pilotażowa i przemysłowa[1] |
| 5000 litrów+ | Duże systemy przemysłowe[1] |
Po ustaleniu pojemności to dobór materiału oraz standard wykonania decydują o ostatecznym koszcie samego zbiornika.
2. Materiał bioreaktora i standard wykonania
Wybór materiału to jeden z głównych czynników kształtujących koszt bioreaktora. Stal nierdzewna, polimerowe systemy jednorazowego użytku (single-use) oraz szkło charakteryzują się odmienną strukturą nakładów początkowych, kosztów operacyjnych i bieżącego ryzyka procesowego. Kolejnym aspektem jest standard wykonania: po wyborze materiału standard konstrukcyjny bezpośrednio wpływa na wymogi sterylizacji, czynności konserwacyjne oraz koszty części zamiennych.
Wpływ na CapEx
Systemy szklane stanowią zazwyczaj najbardziej ekonomiczną opcję. Najczęściej stosuje się je w skali laboratoryjnej i bench-top, zwykle w zakresie 3–50 litrów [1].
Wraz z przejściem do większych objętości pilotażowych i przemysłowych standardowym wyborem staje się stal nierdzewna [2]. Systemy jednorazowego użytku mogą obniżyć początkowe nakłady inwestycyjne, co z początku wydaje się atrakcyjne. Jednak w skali produkcji, jakiej wymaga mięso hodowane komórkowo, koszt sterylnych worków jednorazowych często czyni je nieopłacalnymi ekonomicznie [2].
Wpływ na OpEx
Systemy ze stali nierdzewnej generują cykliczne koszty operacyjne związane ze zużyciem wody, energii oraz środków chemicznych niezbędnych do każdego cyklu mycia i sterylizacji [2]. Systemy jednorazowe odwracają ten model: eliminują złożone procedury mycia, lecz generują stałe obciążenie zakupowe związane z jednorazowymi workami.
W przypadku produkcji o wysokiej gęstości, w której wytwarzane jest mięso hodowane komórkowo, jakość wykonania ma kluczowe znaczenie, ponieważ wpływa na ryzyko kontaminacji oraz powtarzalność partii. Komórki wykorzystywane do produkcji mięsa hodowanego komórkowo nie posiadają ściany komórkowej, przez co wykazują znacznie większą wrażliwość na stres hydrodynamiczny i mechaniczny niż komórki drobnoustrojów. Sprawia to, że precyzja wykonania konstrukcji wykracza daleko poza zwykłą formalność techniczną.
Chropowate wykończenie powierzchni wewnętrznej lub niska jakość spawów mogą pozostawiać mikroszczeliny, w których gromadzą się zanieczyszczenia. W takich warunkach pojedynczy incydent kontaminacji może doprowadzić do utraty całej partii. Stal nierdzewna 316L stanowi powszechny standard przemysłowy w bioreaktorach do produkcji mięsa hodowanego komórkowo, ponieważ zapewnia odporność na korozję i doskonale sprawdza się przy stosowaniu higienicznych środków czyszczących [1].
Kluczowe znaczenie ma również trwałość czujników. Czujniki liniowe (in-line) muszą wytrzymywać powtarzające się cykle sterylizacji bez utraty kalibracji [2]. Ponadto geometria wewnętrzna bezpośrednio wpływa na wydajność komórek. Konstrukcja reaktora determinuje poziom naprężeń ścinających, na jakie narażone są komórki podczas mieszania, co może rzutować na ich żywotność oraz różnicowanie [2].
Po materiale i jakości wykonania kolejnym istotnym czynnikiem kosztotwórczym jest stopień zaawansowania aparatury kontrolno-pomiarowej reaktora.
3. Kontrola procesu i aparatura kontrolno-pomiarowa
Zaraz po konstrukcji zbiornika to właśnie sprzęt kontrolno-pomiarowy stanowi zazwyczaj kolejny istotny czynnik generujący koszty.
Wpływ na CapEx
Podstawowe systemy sterowania charakteryzują się stosunkowo niskim kosztem. Jednak w przypadku przejścia na jednostki w skali przemysłowej – z pełną automatyzacją, zestawami czujników i dotykowymi panelami sterowania – koszty mogą przekroczyć 200 000 USD. Wdrożenie zaawansowanych systemów spektroskopowych do monitorowania procesów w czasie rzeczywistym (online) powoduje dalszy, znaczący wzrost nakładów w segmencie high-end [1][2].
Wpływ na OpEx
Czujniki liniowe (in-line) generują koszty bieżące. Wymagają regularnej kalibracji i okresowej wymiany, co zwiększa wydatki na robociznę oraz konserwację. Z kolei pobieranie próbek w trybie offline pozwala ograniczyć nakłady na sprzęt, lecz wiąże się z większym nakładem pracy manualnej i niesie ze sobą wyższe ryzyko kontaminacji [2].
Wpływ na powtarzalność procesu
Główne zmienne podlegające monitorowaniu to temperatura, pH, tlen rozpuszczony, CO₂, glukoza, biomasa oraz kluczowe metabolity [2]. Pominięcie któregokolwiek z tych parametrów może prowadzić do niezauważalnego dryfu procesu, co ostatecznie skutkuje obniżeniem wydajności lub utratą całych partii produkcyjnych.
W zbiornikach o dużej pojemności odczyt z pojedynczego czujnika jest zazwyczaj niewystarczający. Warunki w poszczególnych strefach reaktora mogą się różnić, dlatego właściwe odwzorowanie gradientów wymaga często zastosowania matryc czujników rozmieszczonych w wielu punktach. Zapewnia to zautomatyzowanym systemom sterowania dane niezbędne do podejmowania precyzyjnych działań korekcyjnych [2].
Znaczenie dla hodowli mięsa hodowanego komórkowo o wysokiej gęstości
Hodowle mięsa hodowanego komórkowo o wysokiej gęstości – definiowane zazwyczaj jako przekraczające 1 × 10⁷ komórek/mL – stawiają znacznie wyższe wymagania systemom monitorowania [2]. Wraz ze wzrostem gęstości komórek dochodzi do szybszej akumulacji metabolitów hamujących, takich jak amoniak czy kwas mlekowy. Jeśli aparatura nie zarejestruje tych zmian w czasie rzeczywistym, żywotność komórek może gwałtownie spaść.
Nawet przy wykorzystaniu bardziej odpornych linii komórkowych reaktor wymaga precyzyjnej aparatury, aby wcześnie identyfikować nieprawidłowości.
To obciążenie kontrolne staje się jeszcze większe, gdy reaktor musi również odpowiadać za mieszanie, transfer tlenu i odprowadzanie ciepła.
4. Projektowanie układów mieszania, transferu tlenu i zarządzania ciepłem
Po opanowaniu systemów sterowania kolejnym istotnym czynnikiem kosztotwórczym staje się sposób, w jaki reaktor przemieszcza płyn, dostarcza tlen do hodowli oraz odprowadza nadmiar ciepła.
W produkcji mięsa hodowanego komórkowo te trzy zadania mają bezpośredni wpływ zarówno na CapEx, jak i OpEx.
Wpływ na CapEx
Układ mieszania ma kluczowe znaczenie dla kosztu reaktora i złożoności konstrukcji. Reaktory ze zbiornikiem mieszanym (STR) pozostają standardowym rozwiązaniem. Wykorzystują one mechaniczne mieszadła, które sprawdzają się w wielu bioprocesach. W przypadku mięsa hodowanego komórkowo pojawia się jednak wyzwanie: komórki zwierzęce nie posiadają ścian komórkowych, przez co są znacznie bardziej podatne na naprężenia ścinające wywołane turbulencjami. Oznacza to, że konstrukcja reaktora musi często uwzględniać układy mieszadeł o niskim ścinaniu lub wymusza przejście na bioreaktory ze strumieniowym przepływem gazu (air-lift).
Reaktory typu air-lift wykorzystują kontrolowane napowietrzanie pęcherzykowe i nie posiadają ruchomych części. Może to czynić je lepszym rozwiązaniem w większej skali. W rzeczywistości stają się one bardziej atrakcyjne powyżej 20,000 L, gdzie mechaniczne mieszanie jest trudniejsze do uzasadnienia [2].
Zarządzanie ciepłem generuje kolejny poziom kosztów. Hodowle o dużej skali i wysokiej gęstości nieprzerwanie wytwarzają ciepło, które musi być odprowadzane w celu utrzymania komórek ssaczych w temperaturze 37°C [2]. W praktyce oznacza to konieczność zastosowania płaszczy chłodzących oraz aparatury do kontroli temperatury, co podnosi nakłady CapEx [1].
Wpływ na OpEx
Koszty operacyjne są w znacznej mierze determinowane zużyciem energii. Mieszanie, napowietrzanie i chłodzenie wymagają zasilania, co w dużej skali generuje wysokie koszty.
W systemach ze stali nierdzewnej procedury CIP i SIP zwiększają ponadto zużycie wody i energii. Systemy jednorazowego użytku (single-use) pozwalają uniknąć tych etapów mycia, jednak kompromisem jest koszt jednorazowych worków [1][2].
Wpływ na powtarzalność procesu
Niedostateczne mieszanie może prowadzić do powstawania w reaktorze gradientów stężeń składników odżywczych, tlenu oraz temperatury. Stanowi to poważny problem, ponieważ komórki w jednej części zbiornika mogą być poddane zupełnie innym warunkom niż komórki w pozostałych strefach.
Jednorodność środowiska można poprawić, zwiększając prędkość obrotową mieszadła, jednak potęguje to również siły ścinające. Podobny kompromis dotyczy napowietrzania: mniejsze pęcherzyki gazu mogą poprawić transfer tlenu, lecz niosą ryzyko uszkodzenia komórek [2].
To właśnie sprawia, że skalowanie produkcji mięsa hodowanego komórkowo jest tak wymagające. Lepszy transfer masy często wiąże się z większym stresem dla komórek.
Znaczenie dla produkcji mięsa hodowanego komórkowo o wysokiej gęstości
Przy wysokich gęstościach komórkowych zagadnienia te powodują szybki wzrost kosztów [2]. Zapotrzebowanie na tlen gwałtownie rośnie, wzrasta emisja ciepła, a ryzyko wystąpienia lokalnych gradientów zwiększa się z każdym powiększeniem objętości reaktora.
Powyższe decyzje projektowe decydują również o tym, czy reaktor można efektywnie skalować.
5. Strategia skalowania i dostosowanie do wymagań procesu
Gdy bioreaktor zapewnia już efektywne mieszanie, dostarcza odpowiednią ilość tlenu i prawidłowo odprowadza ciepło, kolejną kluczową kwestią kosztową staje się skala. To na tym etapie wiele projektów albo zyskuje opłacalność ekonomiczną, albo zaczyna generować gwałtownie rosnące wydatki.
Strategia skalowania jest jednym z głównych czynników wpływających na koszt bioreaktora.
Wpływ na CapEx
Istnieją dwie główne ścieżki: scale-up (skalowanie w górę) lub scale-out (skalowanie wszerz). Scale-up oznacza przejście na coraz większe zbiorniki. Scale-out polega na jednoczesnym prowadzeniu procesu w kilku mniejszych reaktorach.
W teorii większe zbiorniki mogą wydawać się oczywistym wyborem. W praktyce, po przekroczeniu pojemności rzędu kilku tysięcy litrów, koszty mogą gwałtownie wzrosnąć. Wymagają one bardziej zaawansowanych rozwiązań inżynieryjnych w zakresie wymiany gazowej, transferu ciepła i naprężeń ścinających. To znacząco podnosi początkowe nakłady inwestycyjne [2].
Podejście scale-out może złagodzić początkowe obciążenie CapEx i rozłożyć ryzyko kapitałowe na większą liczbę jednostek. Haczyk jest dość prosty: aby efektywnie prowadzić proces w wielu mniejszych reaktorach, zazwyczaj potrzeba znacznie bardziej zaawansowanej automatyzacji [2].
Istotny jest także sam model procesowy. Zgodnie z modelami symulacyjnymi przejście z hodowli okresowej (batch) na proces ciągły pozwala zaoszczędzić 55% zarówno na CapEx, jak i OpEx w perspektywie 10 lat, jednocześnie zmniejszając wymaganą wielkość zbiornika przy zachowaniu tej samej wydajności [2]. To fundamentalna zmiana technologiczna, a nie drobna modyfikacja.
Wpływ na OpEx
Procesy okresowe generują zazwyczaj wyższe koszty operacyjne ze względu na przestoje technologiczne pomiędzy cyklami. Często wymagają one również większych zbiorników, aby osiągnąć założone cele produkcyjne. Oba te czynniki podnoszą OpEx [2].
Systemy ciągłe i perfuzyjne działają inaczej. Utrzymują proces w stanie stacjonarnym, co ogranicza czas przestojów oraz straty wynikające z cyklicznego uruchamiania i zatrzymywania hodowli. Mimo to główne koszty bieżące nie znikają. Zużycie pożywek oraz energia na sterylizację pozostają na szczycie listy wydatków, niezależnie od wybranej ścieżki [2].
Wpływ na powtarzalność procesu
Hodowle okresowe charakteryzują się naturalną zmiennością. Stężenie składników odżywczych spada w czasie, podczas gdy metabolity ulegają akumulacji. Oznacza to dryf parametrów w trakcie trwania procesu, co utrudnia precyzyjną kontrolę.
Wytwarzanie w trybie ciągłym utrzymuje układ w stanie stacjonarnym. Bezpośrednio redukuje to problemy z powstawaniem gradientów tlenu, substancji odżywczych i temperatury, które stają się coraz trudniejsze do opanowania wraz ze wzrostem objętości reaktora [2]. Mówiąc najprościej: to, co wydaje się bezproblemowe w małym naczyniu, w dużej skali może stać się poważnym wyzwaniem technologicznym.
Przed podjęciem zobowiązań kapitałowych na dużą skalę warto wykorzystać reaktory scale-down o pojemności 250 mL do optymalizacji parametrów [2]. To znacznie tańszy sposób na zidentyfikowanie rzeczywistych wymagań komórek.
Znaczenie dla produkcji mięsa hodowanego komórkowo o wysokiej gęstości
W przypadku Cultivated Meat kwestia ta staje się jeszcze bardziej specyficzna. Wiele komórek istotnych dla produkcji mięsa to komórki adherentne (zależne od podłoża), przez co naturalnie nie nadają się do wielkoskalowej produkcji w skalowalnym bioreaktorze. Aby to osiągnąć, producenci często muszą zaadaptować komórki do wzrostu w zawiesinie lub zastosować mikronośniki [2].
Ta adaptacja to nie kwestia poboczna. Stanowi ona sam rdzeń rentowności na skalę komercyjną. Innymi słowy, skalowanie to nie tylko wielkość zbiornika. Chodzi również o to, czy komórki mogą funkcjonować w systemie, który można prowadzić na poziomie produkcyjnym bez niekontrolowanego wzrostu kosztów. Wybory te determinują kompromisy przedstawione w poniższej tabeli.
Kluczowe kompromisy kosztowe w technologii bioreaktorowej
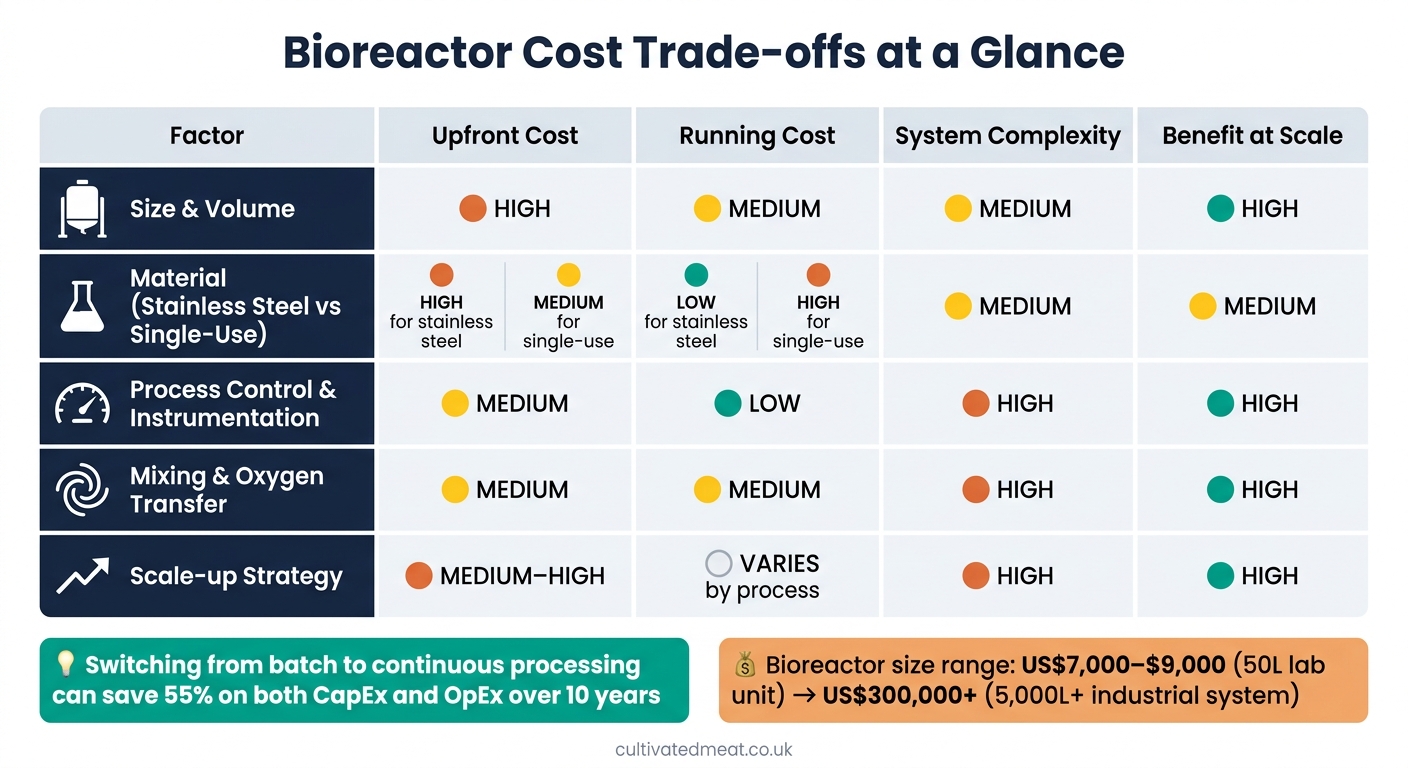
Czynniki kosztowe bioreaktorów: podział CapEx vs OpEx dla mięsa hodowanego komórkowo
W systemach do hodowli o wysokiej gęstości komórkowej na potrzeby Cultivated Meat koszt wykracza daleko poza samą cenę zbiornika. Na profil kosztowy wpływa pięć czynników o różnym charakterze: wydatki początkowe, bieżące koszty operacyjne oraz złożoność techniczna. Poniższa tabela zestawia ze sobą te obszary nacisku.
Zestawienie to należy traktować jako mapę kosztów, a nie ranking.
| Czynnik | Koszt początkowy (CapEx) | Koszt operacyjny (OpEx) | Złożoność systemu | Korzyści w dużej skali |
|---|---|---|---|---|
| 1. Rozmiar i objętość | Wysoki | Średni | Średnia | Wysokie |
| 2. Materiał (stal nierdzewna vs. systemy jednorazowe) | Wysoki (stal nierdzewna) / Średni (jednorazowe) | Niski (stal nierdzewna) / Wysoki (jednorazowe) | Średnia | Średnie |
| 3. Kontrola procesu i aparatura kontrolno-pomiarowa | Średni | Niski | Wysoka | Wysokie |
| 4. Mieszanie i transfer tlenu | Średni | Średni | Wysoka | Wysokie |
| 5. Strategia skalowania (Scale-up) | Średni–Wysoki | Zależny od procesu | Wysoka | Wysokie |
Pobieżna analiza tabeli jasno wskazuje jedno: każdy czynnik kosztowy oddziałuje w innym obszarze. Większe systemy z reguły wymagają wyższych nakładów początkowych. Wybór materiału przesuwa punkt ciężkości między nakładami inwestycyjnymi a powtarzalnymi kosztami operacyjnymi. Systemy sterowania zwiększają złożoność, lecz pozwalają uzyskać lepszą powtarzalność procesu w dużej skali.
Mieszanie i transfer tlenu należą do podobnej kategorii. Zwiększają nie tylko koszty sprzętu, ale również utrudniają optymalne prowadzenie całego procesu. W gęstych hodowlach komórkowych ma to kluczowe znaczenie. Jeśli mieszanie jest nieefektywne lub natlenianie niewystarczające, wydajność procesu może gwałtownie spaść.
Strategia skalowania ma największy długoterminowy wpływ na całkowity koszt produkcji. To właśnie na tym etapie projekt procesu może diametralnie zmienić parametry ekonomiczne przedsięwzięcia. Koszty rosną skokowo przy przejściu z fazy laboratoryjnej do produkcji przemysłowej, dlatego wczesne decyzje dotyczące skalowania niosą długofalowe konsekwencje. Wybory te mają krytyczne znaczenie, gdy branża realizuje mapę drogową dla mięsa hodowanego komórkowo w kierunku komercjalizacji. Szczególnie wymowny jest jeden przykład: przejście z procesów okresowych (batch) na proces ciągły według modeli teoretycznych pozwala obniżyć nakłady inwestycyjne i koszty operacyjne łącznie o 55% w perspektywie 10 lat [2].
Podsumowanie syntetyzuje powyższe zależności.
Wnioski
Żaden pojedynczy parametr nie determinuje całościowego kosztu bioreaktora. Decyduje o nim pięć głównych czynników: rozmiar, materiał wykonania, kontrola procesu, mieszanie oraz strategia skalowania. Kluczowym wskaźnikiem podlegającym ocenie powinien być zawsze całkowity koszt posiadania (TCO), a nie wyłącznie cena zakupu urządzenia.
Odpowiedni bioreaktor to taki, który realizuje cel procesowy przy najniższym koszcie całkowitym. Aby zamodelować te zmienne, można wykorzystać kalkulator kosztów mięsa hodowanego komórkowo. Urządzenie musi być dostosowane do danej linii komórkowej, zapewniać sterylność i wspierać stabilny wzrost bez generowania zbędnych kosztów procesowych. Właśnie dlatego decyzje projektowe podejmowane na wczesnym etapie mają tak duże znaczenie.
Wybór procesu może z czasem znacząco wpłynąć zarówno na wydatki CapEx, jak i OpEx. Bardziej przemyślana konstrukcja bioreaktora to jedna z dróg do obniżenia kosztów produkcji mięsa hodowanego komórkowo.
Więcej artykułów edukacyjnych na temat mięsa hodowanego komórkowo można znaleźć na stronie Cultivated Meat Shop.
Często zadawane pytania
Dlaczego cena zbiornika stanowi tylko część całkowitego kosztu bioreaktora?
Cena samego zbiornika to zaledwie ułamek całkowitego kosztu bioreaktora. Znaczna część wydatków wynika z codziennych kosztów operacyjnych oraz infrastruktury wymaganej do obsługi systemu w danym zakładzie.
Obejmuje to energię potrzebną do ogrzewania, chłodzenia i cyrkulacji tlenu, a także systemy mycia i sterylizacji oraz precyzyjną aparaturę kontrolno-pomiarową. W Cultivated Meat Shop monitorujemy, jak czynniki te wpływają na opłacalność w miarę przechodzenia branży na skalowalne standardy klasy spożywczej.
Kiedy systemy jednorazowego użytku są tańsze od stali nierdzewnej?
Bioreaktory jednorazowego użytku (single-use) mogą być tańsze niż systemy ze stali nierdzewnej, ponieważ eliminują potrzebę budowy kosztownej infrastruktury do mycia i sterylizacji na miejscu (CIP/SIP). Mogą również obniżyć początkowe nakłady kapitałowe, ponieważ wymagają mniejszej ilości stali nierdzewnej, rurociągów oraz czujników.
Dzięki dostawie w stanie wstępnie wysterylizowanym skracają czas przestoju między szarżami oraz ograniczają zużycie wody i energii. Niemniej jednak rachunek ekonomiczny jest korzystny tylko wtedy, gdy gospodarka odpadami przebiega sprawnie, a ceny jednorazowych worków klasy spożywczej do produkcji mięsa hodowanego komórkowo pozostają na stabilnym poziomie.
Dlaczego proces ciągły pozwala obniżyć koszty bioreaktora?
Proces ciągły pozwala obniżyć koszty bioreaktora, ponieważ eliminuje przestoje niezbędne do mycia i sterylizacji sprzętu między kolejnymi seriami. Zamiast cyklicznego zatrzymywania i wznawiania pracy, system działa bez przerw: dojrzałe komórki są odbierane, doprowadzane są świeże składniki odżywcze, a produkcja trwa nieprzerwanie.
Dzięki monitorowaniu w czasie rzeczywistym i urządzeniom do retencji komórek taka konfiguracja zwiększa wydajność produkcji, obniżając jednocześnie nakłady kapitałowe i koszty bieżące. W perspektywie 10 lat może to przynieść redukcję tych kosztów nawet o 55% w porównaniu z procesem okresowym (batch).


